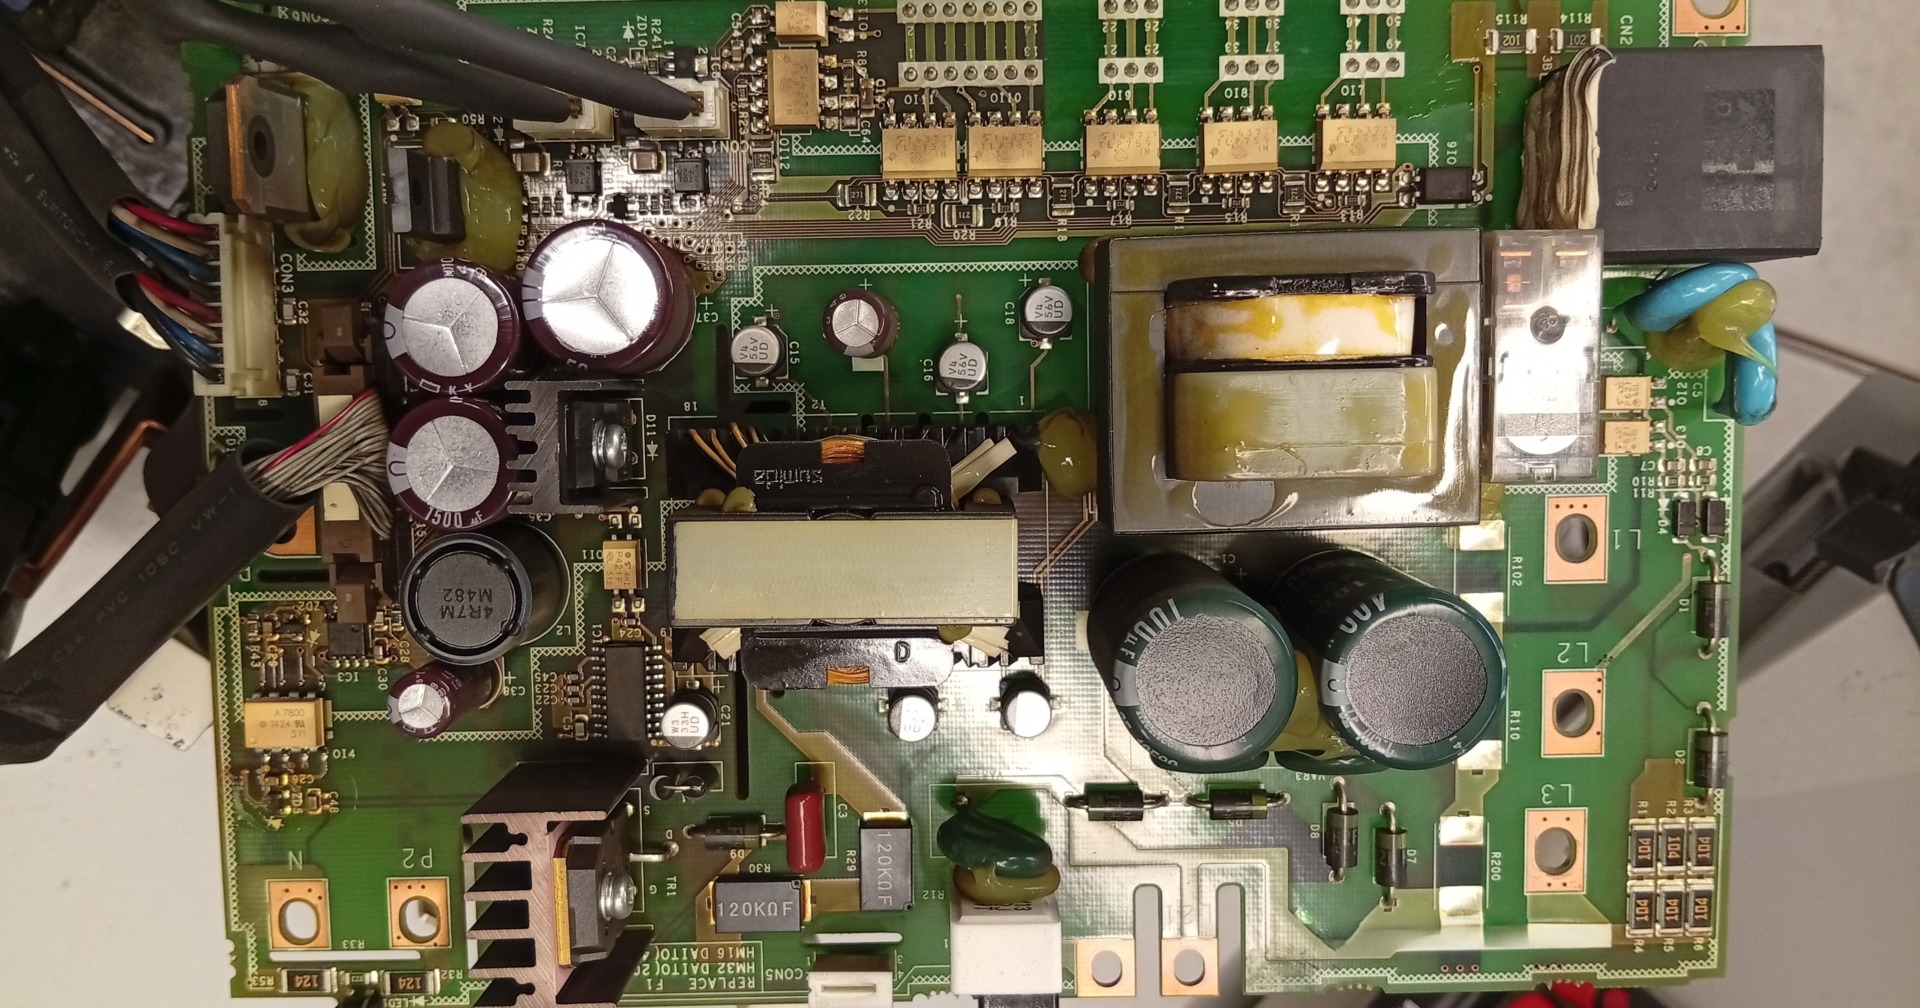
Mitsubishi MDS-D-CV-300 può segnalare un guasto sia a causa di un problema della propria elettronica sia per anomalie dell’impianto di alimentazione della macchina CNC. Per distinguere questi casi è necessario confrontare gli allarmi del modulo e del controllo CNC con le misure della rete trifase, lo stato del contattore, della reattanza AC, del circuito DC e della comunicazione con gli azionamenti. Il solo messaggio di errore non costituisce ancora una base sufficiente per sostituire il dispositivo.
Se gli azionamenti non raggiungono lo stato di pronto, la causa può trovarsi a monte del convertitore, nel modulo di alimentazione stesso oppure sul lato dei servoazionamenti e dell’azionamento mandrino collegati. La diagnostica dovrebbe procedere dalle condizioni di alimentazione e dalle protezioni, passando per la sequenza di inserzione, fino alla valutazione del modulo; solo questo approccio riduce il rischio di un nuovo guasto dopo la riparazione.
Chiama: +48 717 500 983Mitsubishi MDS-D-CV-300 – sintomi di guasto e diagnostica dell’alimentazione CNC
Come funziona il modulo di alimentazione Mitsubishi MDS-D-CV-300?
MDS-D-CV-300 è un modulo di alimentazione con recupero di energia (power supply regenerative converter) del sistema di azionamento Mitsubishi CNC della serie MDS-D.
Il dispositivo opera sul lato di alimentazione degli azionamenti e lavora con la rete AC, una reattanza di ingresso AC dedicata, le protezioni del circuito, un contattore di potenza e il bus in corrente continua L+ e L−. Le unità di azionamento alimentate tramite questo circuito controllano gli assi e il mandrino della macchina. La documentazione distingue la serie MDS-D-CV destinata ai sistemi di classe 200 V dalla serie MDS-DH-CV per sistemi di classe 400 V.
Durante il funzionamento, il sistema CV fornisce energia al circuito DC comune e, in condizioni adeguate, consente anche il ritorno in rete dell’energia di frenatura. Per questo motivo, le anomalie sul lato della tensione di ingresso o del recupero di energia possono manifestarsi proprio durante l’accelerazione e la frenatura degli azionamenti e non soltanto all’accensione della macchina.
Nel sistema sono importanti anche le sequenze di inserzione del contattore, la carica dei condensatori del circuito principale, il monitoraggio dell’alimentazione e la comunicazione con l’unità di azionamento tramite il connettore CN4. La documentazione descrive inoltre il rilevamento della mancanza di fase, dell’arresto della ventola e degli errori del contattore. La mancata condizione di pronto non significa quindi necessariamente un guasto dei componenti di potenza del convertitore.
Per il servizio di assistenza ciò ha una conseguenza pratica: oltre al MDS-D-CV-300 stesso, è necessario controllare l’impianto di ingresso, le protezioni e il contattore, la reattanza AC, i collegamenti L+/L−, il cavo CN4, i parametri di configurazione e i carichi degli azionamenti collegati. Solo i risultati di queste verifiche permettono di stabilire se sia necessaria la riparazione del modulo oppure l’eliminazione di un guasto esterno.
La macchina CNC è ferma e sospetti un Mitsubishi MDS-D-CV-300 guasto? Inviaci una foto della targhetta, il codice di allarme, una descrizione del momento in cui compare e informazioni sullo stato dell’alimentazione. Ti aiuteremo a definire il corretto ambito della diagnostica e le possibilità di assistenza per il dispositivo.
Assistenza tecnica: +48 717 500 983
Email: [email protected]
Email negozio: [email protected]
Quali sintomi possono indicare un possibile guasto del Mitsubishi MDS-D-CV-300?
Un guasto del modulo di alimentazione e un problema dell’impianto possono produrre effetti simili: arresto degli assi, azionamenti che non raggiungono lo stato di pronto oppure un allarme sul CNC. Sostituire il modulo “per prova” senza verificare l’alimentazione e il circuito DC è rischioso, perché anche un modulo nuovo o riparato potrebbe essere nuovamente esposto a condizioni di funzionamento non corrette.
La documentazione della serie MDS-D/DH riporta i seguenti sintomi e allarmi importanti nella diagnostica del percorso di alimentazione:
- Assenza di READY e impossibilità di avviare gli azionamenti dopo l’accensione.
- Allarme 61 – intervento della protezione da sovracorrente della sezione di potenza del modulo di alimentazione.
- Allarme 62 – frequenza non corretta dell’alimentazione di ingresso.
- Allarme 67 – rilevata mancanza di fase nel circuito di alimentazione di ingresso.
- Allarme 71 – interruzione momentanea dell’alimentazione; è possibile anche un problema nella sequenza del contattore.
- Allarme 6A – rilevata saldatura dei contatti del contattore esterno.
- Allarme 6B o 6C – anomalia nel circuito di inserzione o nel processo di carica dei condensatori del circuito principale.
- Allarme 6F – unità di alimentazione non rilevata dall’azionamento oppure errore di comunicazione con il modulo.
- Allarme 70 o 76 – incoerenza dei segnali di arresto di emergenza o della loro configurazione.
- Allarme 72 o 77 – arresto della ventola con surriscaldamento oppure temperatura eccessiva del modulo di potenza.
- Allarme 73 o 75 – problema relativo all’energia rigenerativa oppure tensione eccessiva sul bus DC.
- Comportamento insolito dell’indicatore CHARGE, funzionamento intermittente oppure allarmi che compaiono sotto carico.
Prima di spegnere la macchina, se è possibile farlo in sicurezza, annota il codice esatto visualizzato sul modulo e sullo schermo CNC, lo storico degli allarmi, lo stato READY e CHARGE, la fase del ciclo (avvio, accelerazione, frenatura, funzionamento a vuoto) e se il sintomo interessa più assi. Queste informazioni sono molto più utili della semplice descrizione “la macchina non funziona”.
Assenza di READY sul MDS-D-CV-300 – cosa controllare prima di sostituire il modulo?
L’assenza dello stato di pronto significa che il sistema di azionamento non ha soddisfatto le condizioni necessarie per un corretto avvio. Questo non dimostra un guasto del MDS-D-CV-300, perché la condizione di pronto dipende anche dal controllo CNC, dal circuito di arresto di emergenza, dal comando del contattore e dalla comunicazione con le unità di azionamento.
La prima fase consiste nello stabilire se è presente la corretta alimentazione di ingresso, se il contattore si inserisce secondo la sequenza prevista e se il sistema di carica del circuito DC funziona correttamente. Sono importanti anche i parametri che identificano il tipo di alimentazione e lo stato dei collegamenti CN4.
La domanda fondamentale è: l’assenza di READY è causata da condizioni esterne non soddisfatte oppure da un guasto interno del convertitore? Per rispondere bisogna confrontare l’allarme con la sequenza di avvio e i risultati delle misure, invece di affidarsi al controllo di un singolo indicatore.
Se READY non compare nonostante condizioni della rete e sequenza di inserzione corrette, il MDS-D-CV-300 dovrebbe essere sottoposto a una diagnostica specialistica. Prima dello smontaggio, fornisci al servizio lo storico degli allarmi e le sigle degli azionamenti collegati.
Allarmi 61, 62, 67 e 71 – quando sospettare l’impianto di alimentazione?
61 indica l’intervento della protezione da sovracorrente del modulo di potenza, 62 un problema con la frequenza di ingresso, 67 il rilevamento di una mancanza di fase e 71 un’interruzione momentanea dell’alimentazione. Ogni codice indirizza la diagnostica, ma nessuno identifica automaticamente il componente da sostituire.
Per l’allarme 61, il produttore raccomanda tra l’altro di valutare il carico totale degli azionamenti, la capacità dell’alimentazione dello stabilimento, il comportamento della tensione durante l’accelerazione e lo squilibrio tra le fasi. Per il 62 sono importanti la frequenza di alimentazione e la distorsione della forma d’onda. Per il 67 bisogna verificare la presenza della tensione su ogni fase. Per il 71 è necessario considerare anche il cablaggio del contattore e la sequenza di arresto di emergenza.
Un errore frequente consiste nel considerare il codice visualizzato dal MDS-D-CV-300 come una diagnosi definitiva. Per esempio, l’allarme 71 può accompagnare un comando non corretto del contattore, mentre l’allarme 61 può comparire quando la sorgente di alimentazione ha una capacità insufficiente oppure quando si verifica una notevole caduta di tensione sotto carico.
Allarme 67 – come riconoscere la mancanza di fase e le cadute di tensione?
Il MDS-D-CV-300 opera in un sistema che richiede una corretta alimentazione trifase. La perdita di una fase, un fusibile di protezione danneggiato, contatti usurati di un dispositivo di commutazione, un collegamento allentato o uno squilibrio di tensione possono compromettere il funzionamento dell’intero sistema CNC.
La verifica non deve limitarsi alla tensione misurata all’ingresso senza carico. Un elettricista qualificato dovrebbe valutare tutte le fasi e il comportamento dell’alimentazione durante l’avvio e le variazioni di carico, oltre allo stato delle protezioni, del trasformatore, del contattore e della reattanza AC, nel rispetto delle procedure di sicurezza del produttore.
La sostituzione di un modulo funzionante non eliminerà una mancanza di fase o le cadute di tensione presenti nell’impianto. Inoltre, riavviare la macchina senza eliminare la causa può esporre il componente riparato a nuovi allarmi o danni.
Allarmi 6C, 6F e 75 – il guasto è nel convertitore o negli azionamenti?
L’allarme 6C riguarda una carica anomala dei condensatori del circuito principale, 6F indica la mancanza di collegamento con il modulo di alimentazione o un errore di comunicazione, mentre 75 significa una tensione eccessiva sul bus L+/L−. Si tratta di tre aree diagnostiche diverse che non devono essere riunite in un unico generico guasto del convertitore.
Con 6C bisogna valutare la sequenza di inserzione e il rapporto con le unità di azionamento; con 6F diventano particolarmente importanti i collegamenti CN4 e gli altri allarmi presenti contemporaneamente. Se il 75 compare durante la frenatura, è necessario considerare un eccesso di energia rigenerata, il carico e le condizioni della rete invece di ipotizzare subito un guasto elettronico.
La diagnostica dovrebbe comprendere lo storico dei codici, lo stato della comunicazione, cavi e connettori, la valutazione degli azionamenti collegati e, in condizioni di assistenza, il controllo del circuito DC e dei percorsi di potenza. Questi controlli non devono essere eseguiti su apparecchiature aperte e sotto tensione senza le qualifiche e le procedure richieste.

Come distinguere un MDS-D-CV-300 guasto da un problema dell’impianto di alimentazione?
L’approccio più affidabile è una diagnostica per fasi: dalla rete e dai dispositivi di commutazione di ingresso, passando per il processo di accensione, fino alla comunicazione con gli azionamenti e al comportamento del convertitore sotto carico. Questa sequenza aiuta a evitare di attribuire erroneamente al modulo CV un problema del motore, del servoazionamento o dell’impianto.
Passo 1. Controllare l’alimentazione trifase, le protezioni e la reattanza AC
È necessario verificare che tensione e frequenza corrispondano alla documentazione della configurazione della macchina, che tutte le fasi siano presenti, che l’alimentazione rimanga stabile durante accelerazione e frenatura e che i collegamenti di protezione siano corretti. Tra le possibili cause rientrano cadute di tensione, squilibrio delle fasi e distorsione della forma d’onda.
La documentazione Mitsubishi richiede una reattanza AC separata per ogni modulo di alimentazione, oltre a protezioni correttamente dimensionate e a un contattore. Nella pratica di assistenza si controllano anche lo stato dei morsetti, delle protezioni, del trasformatore, dei cavi e dei dispositivi di commutazione. Le misure devono essere eseguite da personale adeguatamente qualificato.
Passo 2. Controllare il contattore, il circuito di carica e i segnali di arresto di emergenza
Il MDS-D-CV-300 lavora con il contattore del circuito principale e con il circuito di carica dei condensatori DC. L’allarme 6A indica il rilevamento di contatti saldati, 6B riguarda il circuito di inserzione e 6C il processo di carica dei condensatori.
Parallelamente deve essere valutata la sequenza di arresto di emergenza: l’allarme 70 descrive un’incoerenza tra il segnale di emergenza esterno e quello CNC che dura 30 secondi, mentre 76 indica un errore di impostazione o del segnale della funzione E-stop esterna. I dispositivi di sicurezza non devono essere bypassati soltanto per forzare l’avvio della macchina.
Passo 3. Controllare i collegamenti CN4, il controllo CNC e la configurazione dell’alimentazione
Il MDS-D-CV-300 opera come parte del sistema di azionamento e non come controllore indipendente di un asse. Per questo motivo, la mancata condizione di pronto di un’unità può essere legata allo scambio di dati tra il modulo di alimentazione e gli azionamenti oppure ai parametri di configurazione del controllo.
Nel sistema bisogna controllare il collegamento CN4, lo stato del cavo e della schermatura, gli allarmi sul lato servo e mandrino e il metodo di assegnazione del modulo di alimentazione all’unità di azionamento collegata. Nella documentazione, l’errore 6F è associato, tra l’altro, all’assenza dell’unità di alimentazione nel sistema oppure a un errore di comunicazione.
Sono utili anche le impostazioni che identificano il tipo di alimentazione, tra cui il parametro SV036 PTYP nella configurazione servo appropriata; nei sistemi mandrino sono presenti impostazioni analoghe del tipo di alimentazione. I valori dipendono dalla variante del sistema e dal modo in cui viene gestito il segnale di arresto di emergenza.
Un cavo di comunicazione danneggiato, un’impostazione errata dei parametri, un’unità di azionamento malfunzionante o un problema dell’alimentazione ausiliaria possono produrre sintomi simili a un guasto del CV. Le conclusioni dovrebbero essere tratte solo dopo aver verificato l’intero percorso.
Non sostituire il MDS-D-CV-300 e gli azionamenti collegati per tentativi. Prima stabilisci quali segnali, condizioni di alimentazione e allarmi non corrispondono alla sequenza richiesta.
Passo 4. Valutare il circuito DC, il raffreddamento e la rigenerazione dell’energia
Il modulo controlla il circuito di potenza e reagisce, tra l’altro, a sovracorrente, carica anomala, sovraccarico termico e tensione eccessiva del bus. L’allarme 61 richiama l’attenzione sulla protezione da sovracorrente, 77 sulla temperatura del modulo di potenza e 75 sulla tensione L+/L−.
È particolarmente importante il momento in cui compare l’errore. Un allarme durante l’accelerazione può richiedere l’analisi della qualità dell’alimentazione e del carico complessivo degli azionamenti; durante la frenatura devono essere valutate le condizioni di rigenerazione. La documentazione descrive anche l’allarme 73, associato a un carico rigenerativo eccessivo.
Anche il raffreddamento fa parte della valutazione: l’allarme 72 compare quando la ventola dell’unità di alimentazione si arresta e il modulo di potenza si surriscalda. Devono essere controllati la ventilazione dell’armadio, la contaminazione, le condizioni ambientali e il corretto funzionamento del sistema di raffreddamento.
Conclusione: un codice di allarme identifica un’area di funzionamento anomalo e non necessariamente un singolo dispositivo guasto. Solo la conferma delle corrette condizioni esterne e i risultati di test specialistici possono giustificare la riparazione del modulo MDS-D-CV-300.

Perché la configurazione del MDS-D-CV-300 è importante durante la riparazione o la sostituzione?
Dopo la riparazione o sostituzione del modulo, è necessario verificare che nelle unità di azionamento collegate sia configurato il corretto tipo di alimentazione. Il manuale Mitsubishi indica, tra l’altro, il parametro SV036 PTYP nei sistemi servo; il suo utilizzo dipende dal collegamento CN4 e dalla configurazione CNC.
Durante la verifica della compatibilità di un ricambio o il ripristino della configurazione, raccogli le seguenti informazioni:
- Sigla completa riportata sulla targhetta, compreso MDS-D-CV-300 ed eventuali marcature aggiuntive della versione.
- Serie di tensione dell’intero sistema: MDS-D-CV e azionamenti collegati correttamente abbinati.
- Configurazione del collegamento CN4 con il servoazionamento o l’azionamento mandrino.
- Valore del parametro SV036 PTYP oppure del parametro corrispondente di identificazione dell’alimentazione sul lato mandrino.
- Modalità di realizzazione e impostazione dell’arresto di emergenza esterno.
- Storico degli allarmi, configurazione degli altri azionamenti e condizioni di carico del sistema.
Per esempio, per il MDS-D-CV-300 il manuale indica 0030h per il parametro SV036 PTYP quando la funzione E-stop esterna è inattiva e 0070h per la variante descritta dal produttore con tale funzione attiva. Non sono impostazioni universali per tutti i modelli e collegamenti: prima di modificare i parametri è necessario verificare la configurazione CNC corretta.
Un modulo usato con una sigla simile non è necessariamente un sostituto diretto. Prima dell’acquisto è necessario confrontare le sigle complete, la compatibilità del sistema, il tipo di collegamento e i parametri. In molti casi la diagnostica e la riparazione dell’MDS-D-CV-300 originale permettono di evitare l’incertezza legata alla storia di un dispositivo usato.
Il fermo di una macchina CNC genera costi, ma la sostituzione del modulo sbagliato può ritardare ulteriormente la ripresa della produzione. Prima di ordinare altri componenti, comunica al servizio il codice di allarme, le sigle dei dispositivi e le informazioni derivanti dalle misure dell’impianto. Questo faciliterà la decisione sulla necessità di una riparazione Mitsubishi MDS-D-CV-300.
Assistenza tecnica: +48 717 500 983
Email: [email protected]
Email negozio: [email protected]
Riparazione Mitsubishi MDS-D-CV-300 – assistenza del modulo o modernizzazione CNC?
Quando conviene diagnosticare il MDS-D-CV-300 direttamente sulla macchina?
La diagnostica direttamente sull’impianto è particolarmente utile quando l’allarme dipende dal carico, da una mancanza di fase, dalla qualità della tensione o dalla sequenza del contattore. Questi problemi potrebbero non manifestarsi durante il test del solo modulo smontato, perché la loro origine può trovarsi nell’armadio elettrico o nell’impianto di alimentazione dello stabilimento.
La verifica del sistema sulla macchina consente di confrontare le condizioni della rete con gli allarmi CNC e con il comportamento degli assi, del mandrino, del contattore e del bus DC. Questo aiuta a stabilire se il modulo debba essere smontato per una riparazione in laboratorio oppure se sia necessario eliminare prima un problema esterno.
La diagnostica sulla macchina è particolarmente indicata nelle seguenti situazioni:
- L’allarme 67 o 71 compare periodicamente oppure soltanto quando sono in funzione altri carichi nello stabilimento.
- La macchina perde READY dopo l’inserzione del contattore o dopo il passaggio alla modalità automatica.
- L’allarme 61 compare soprattutto durante l’accelerazione simultanea di più assi o all’avvio del mandrino.
- L’allarme 75 compare durante la frenatura e richiede una valutazione del recupero di energia.
- Sul modulo di alimentazione, sui servoazionamenti e sul pannello CNC compaiono messaggi tra loro discordanti.
- Una precedente sostituzione del modulo non ha eliminato il guasto oppure il problema è ricomparso rapidamente.
- Esistono dubbi relativi al contattore, alla reattanza AC, ai cavi, alla messa a terra o alla configurazione E-stop.
Prima di smontare altri componenti, contatta il servizio e descrivi con precisione quando compare l’allarme. Una diagnostica adattata al sintomo riduce il tempo di fermo e i costi dei ricambi sostituiti inutilmente.
Riparare il Mitsubishi MDS-D-CV-300 o acquistare un ricambio usato?
La riparazione del MDS-D-CV-300 – intesa correttamente come riparazione di un modulo industriale di alimentazione – può essere giustificata se la diagnostica conferma un guasto del dispositivo e consente di determinare l’ambito necessario dell’intervento. La sola età del sistema CNC non significa che tutta l’elettronica debba essere sostituita.
Un vantaggio della riparazione del modulo originale è la possibilità di mantenere l’attuale configurazione della macchina e limitare le modifiche al sistema di alimentazione. L’ambito dell’intervento dovrebbe tuttavia derivare da una verifica tecnica e, dopo il servizio, sono necessari test funzionali adeguati e una valutazione delle condizioni che hanno causato il guasto.
Un MDS-D-CV-300 usato può avere una storia operativa sconosciuta, componenti soggetti a usura deteriorati o danni nascosti. Anche un ricambio correttamente identificato non risolverà il problema se la causa è una mancanza di fase, un contattore guasto o un’alimentazione dello stabilimento instabile.
Prima dell’acquisto confronta le sigle, la versione di tensione, la configurazione CNC e lo stato degli azionamenti. Una valutazione professionale e la riparazione del dispositivo esistente possono rappresentare un’alternativa; la decisione dovrebbe essere presa dopo la diagnostica e non esclusivamente sulla base del prezzo del ricambio.

Quando è giustificata la modernizzazione del sistema di alimentazione CNC?
La modernizzazione va considerata quando aumentano i guasti e i fermi ricorrenti, la disponibilità dei componenti compatibili diventa limitata oppure lo stato dell’intero sistema di azionamento rende difficile un funzionamento prevedibile. Tuttavia, è necessario distinguere un’architettura obsoleta da un singolo guasto che può essere riparato efficacemente.
La sostituzione del MDS-D-CV-300 con un’altra soluzione non consiste semplicemente nel cambiare un dispositivo nell’armadio. Il progetto deve considerare la compatibilità con i servoazionamenti e l’azionamento mandrino, la tensione del bus DC, il controllo CNC, le sequenze di protezione, i circuiti di sicurezza e il recupero di energia.
Prima di decidere una modernizzazione è opportuno confrontare, tra l’altro:
- Stato e disponibilità del modulo di alimentazione originale e possibilità di ripararlo.
- Compatibilità di tensione e parametri dell’intero sistema di alimentazione e azionamento.
- Compatibilità con il controllo CNC, i collegamenti di comunicazione e i parametri di configurazione.
- Requisiti relativi al recupero di energia, ai carichi degli assi e ai cicli di frenatura.
- Stato dell’impianto di ingresso, delle protezioni, dei contattori, delle reattanze e dei circuiti E-stop.
- Costo totale dell’intervento: componenti, installazione, avviamento, test e tempo di fermo previsto.
Il prezzo più basso di un dispositivo non significa necessariamente il costo totale più basso per risolvere il guasto. Per i reparti manutenzione contano nel loro insieme il costo della diagnostica e della riparazione, il rischio di un nuovo fermo produttivo, la disponibilità dei componenti e l’entità delle modifiche necessarie al sistema di controllo della macchina.
Cosa preparare prima di inviare il Mitsubishi MDS-D-CV-300 al servizio di assistenza?
Una richiesta di assistenza ben preparata riduce il tempo necessario per individuare le possibili cause. Nel caso di un modulo di alimentazione non è importante soltanto la targhetta, ma anche il contesto di funzionamento dell’intero sistema CNC e la verifica che la tensione di ingresso rimanga corretta sotto carico.
Prima di contattare il servizio raccogli, per quanto possibile, le seguenti informazioni:
- Foto della targhetta del MDS-D-CV-300 e delle marcature aggiuntive.
- Foto del frontale del modulo con il codice di allarme o lo stato degli indicatori.
- Screenshot o foto dello storico degli allarmi CNC e dei codici dei servoazionamenti e dell’azionamento mandrino.
- Informazione sulla presenza di READY e sul momento in cui il sistema perde lo stato di pronto.
- Descrizione della fase operativa: avvio, accelerazione, carico, frenatura o funzionamento a vuoto.
- Risultati delle misure della rete di ingresso, se eseguite in sicurezza da personale qualificato.
- Informazioni su recenti mancanze di fase, problemi del contattore o interventi sull’impianto.
- Sigle dei servoazionamenti e dell’azionamento mandrino collegati.
- Informazioni su precedenti riparazioni, sostituzioni e modifiche dei parametri del controllo CNC.
- Informazione su quanto tempo il dispositivo è rimasto in funzione e sulla scadenza prevista per rimettere in servizio la macchina.
Sicurezza: la documentazione Mitsubishi richiede di attendere almeno 15 minuti dopo il disinserimento dell’alimentazione, verificare che l’indicatore CHARGE si sia spento e controllare la tensione tra i morsetti di potenza prima di eseguire interventi di assistenza. Non deve essere eseguito un test della resistenza d’isolamento con megohmetro sul modulo di alimentazione e le misure nei circuiti di potenza non devono essere effettuate senza le qualifiche adeguate.
Come ridurre il rischio di un nuovo guasto del MDS-D-CV-300?
Per l’affidabilità del modulo sono importanti la corretta tensione e frequenza di rete, lo stato dei collegamenti, protezioni adeguate, il corretto funzionamento del contattore, della reattanza AC e un raffreddamento sufficiente. Gli allarmi ricorrenti dovrebbero essere analizzati periodicamente e non semplicemente resettati.
Il manuale dei dispositivi della serie MDS-D/DH specifica una temperatura di esercizio da 0 a 55°C senza congelamento, umidità non superiore al 90% RH senza condensa e protezione da polvere conduttiva, nebbia d’olio e gas corrosivi. Le condizioni all’interno dell’armadio devono essere valutate in funzione della specifica configurazione del dispositivo.
Negli stabilimenti in cui il fermo CNC è particolarmente costoso, si possono considerare la diagnostica preventiva, il controllo del raffreddamento e dei collegamenti, la predisposizione di un modulo di riserva funzionante e un piano di intervento in caso di guasto. La scelta tra mantenere una scorta e modernizzare dovrebbe derivare dall’analisi del rischio di fermo.
Il servizio Mitsubishi MDS-D-CV-300 dovrebbe iniziare dalla conferma della causa reale del guasto. RGB Elektronika accetta richieste relative alla diagnostica e alla riparazione dell’elettronica industriale; invia la sigla completa del modulo, fotografie e codici di allarme per discutere il possibile ambito dell’intervento. Richiedi una riparazione
Chiama: +48 717 500 983