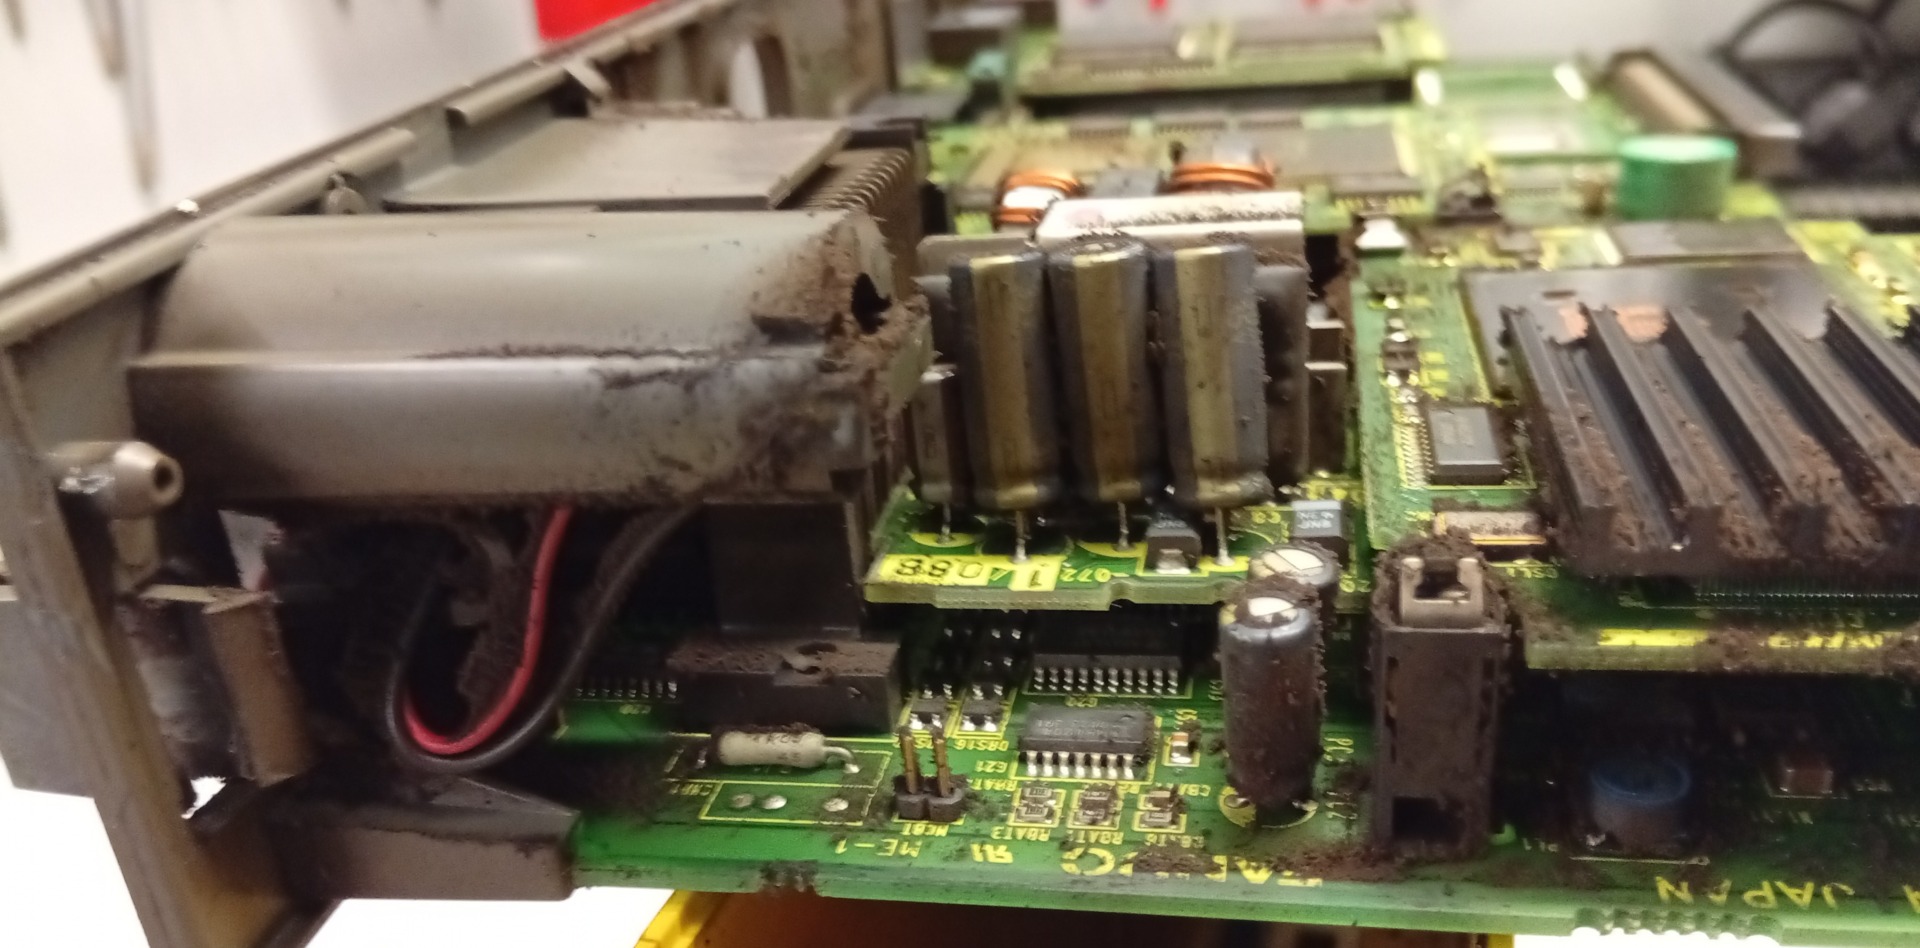
Un guasto del FANUC A02B-0301-B801 può manifestarsi con problemi all’avvio di una parte del sistema CNC, perdita della comunicazione I/O Link, mancata risposta degli ingressi o delle uscite, indicazioni anomale PWR, LINK, FUSE o ALM e interruzioni casuali del funzionamento. Questi sintomi non significano però automaticamente che il modulo rack stesso sia guasto – effetti simili possono essere causati da problemi con l’alimentazione 24 VDC, il cablaggio, la configurazione I/O o uno degli altri dispositivi che lavorano nella stessa rete di comunicazione.
Per questo motivo, la diagnosi del FANUC A02B-0301-B801 dovrebbe comprendere l’intero percorso: alimentazione, moduli di interfaccia e I/O, cavi di comunicazione, stato degli indicatori diagnostici e configurazione del controllo. Sostituire il rack senza verificare gli altri elementi potrebbe non eliminare il guasto e, in alcuni casi, rendere ancora più difficile individuare la causa originale del fermo macchina.
Chiama: +48 717 500 983FANUC A02B-0301-B80 – sintomi di guasto e diagnosi del modulo rack
Qual è il ruolo del modulo rack in un sistema FANUC?
Nei sistemi di automazione FANUC, il rack o l’unità base costituisce la piattaforma per i moduli responsabili della comunicazione e della gestione degli ingressi e delle uscite della macchina. La documentazione FANUC relativa all’I/O Unit-MODEL A descrive una struttura composta da unità base, modulo di interfaccia e moduli I/O.
Una parte importante di questa architettura è l’alimentazione dell’elettronica e dei circuiti di ingresso e uscita. In molte configurazioni descritte da FANUC viene utilizzata una tensione di 24 VDC, quindi una mancanza di tensione, una caduta di tensione o una sequenza di accensione errata possono provocare sintomi simili a un guasto hardware.
Lo scambio di dati con il CNC può avvenire tramite FANUC I/O Link. Si tratta di un’interfaccia seriale destinata al trasferimento dei dati di ingresso e uscita tra l’unità master CNC e i dispositivi slave. Dal punto di vista della manutenzione, il corretto funzionamento dipende quindi contemporaneamente dall’elettronica dei moduli, dall’alimentazione e dalla continuità della comunicazione.
Il sistema può comprendere diversi moduli di ingresso, uscita e interfaccia. Le singole configurazioni possono inoltre differire per modalità di indirizzamento e numero di punti I/O utilizzati. La semplice somiglianza meccanica di un rack non è quindi sufficiente per confermare la compatibilità di un ricambio.
Dal punto di vista dell’assistenza, l’analisi dovrebbe quindi comprendere non soltanto l’unità base o la scheda stessa, ma anche il modulo di interfaccia, l’alimentazione 24 VDC, i cavi I/O Link, lo stato dei singoli moduli I/O e la configurazione del controllo CNC/PMC.
Hai un FANUC A02B-0301-B801 con problemi di comunicazione, ingressi o uscite mancanti oppure funzionamento instabile della macchina? Inviaci una foto della designazione del rack, dei moduli installati, dei LED diagnostici e una descrizione del momento in cui compare il guasto. Questo faciliterà una prima valutazione dell’ambito della diagnosi.
Assistenza tecnica: +48 717 500 983
E-mail: [email protected]
Email negozio: [email protected]
Quali sintomi possono indicare un guasto del FANUC A02B-0301-B801?
La cosa più importante è distinguere il sintomo dalla sua causa. La perdita di comunicazione non significa automaticamente che il rack sia guasto, così come un indicatore PWR spento non dimostra un guasto elettronico. La documentazione FANUC indica che sintomi simili possono essere causati dall’alimentazione, dai fusibili, dai cavi, da una configurazione errata o da altri dispositivi del sistema.
In particolare, richiedono una diagnosi più approfondita i seguenti sintomi:
- mancanza di alimentazione o assenza dell’indicazione PWR in una parte del sistema;
- l’indicatore LINK non si accende dopo l’avvio del sistema;
- LINK compare dopo l’avvio e poi scompare;
- compare l’indicazione FUSE;
- l’indicatore ALM è acceso o lampeggia;
- allarme di comunicazione tra CNC e moduli I/O;
- mancano alcuni o tutti i segnali di ingresso DI;
- le uscite DO non possono essere comandate oppure vengono disattivate dopo un allarme;
- ingressi o uscite scompaiono in modo intermittente durante il funzionamento della macchina;
- il guasto compare dopo il riscaldamento del quadro elettrico;
- funzionamento errato dopo la sostituzione di uno dei moduli I/O;
- riscaldamento anomalo, odore, tracce di danneggiamento o altri sintomi visibili di un guasto elettronico.
Prima di spegnere la macchina, conviene annotare il messaggio CNC esatto, lo stato degli indicatori PWR, LINK, FUSE e ALM, verificare quali ingressi e uscite hanno smesso di rispondere e stabilire se il problema è comparso all’avvio, dopo il riscaldamento della macchina, dopo una perdita di alimentazione oppure dopo una precedente sostituzione di un modulo.
Assenza dell’indicazione PWR o alimentazione 24 VDC instabile
PWR è uno dei primi punti diagnostici. Nella documentazione FANUC relativa ai moduli di interfaccia, un indicatore PWR acceso significa che è presente l’alimentazione 24 VDC.
Se PWR rimane spento, tra le possibili cause vi sono tensione assente o errata, fusibile intervenuto, guasto di uno dei moduli I/O oppure guasto del modulo di interfaccia stesso. Per questo motivo la diagnosi non dovrebbe fermarsi alla conclusione che “il rack non funziona”.
È necessario stabilire se la tensione corretta raggiunge il dispositivo nel momento in cui compare il guasto e sotto il carico reale del sistema, quindi verificare se uno dei moduli provoca un sovraccarico o un cortocircuito.
Se FANUC A02B-0301-B801 smette di funzionare in modo intermittente oppure PWR scompare insieme ad altri sintomi, conviene diagnosticare prima l’alimentazione e i moduli collegati invece di acquistare un altro rack per tentativi.
Assenza di LINK e perdita della comunicazione I/O Link
L’indicatore LINK fornisce informazioni sullo stato della comunicazione. A seconda del modulo utilizzato, il modo in cui si presenta l’indicazione può variare, quindi il segnale deve essere sempre interpretato in relazione alla specifica versione dell’elettronica.
Se LINK non compare affatto, la diagnosi dovrebbe comprendere l’alimentazione dei dispositivi slave, la sequenza di accensione del sistema, lo stato dei cavi I/O Link, eventuali cortocircuiti o interruzioni nei cavi e il guasto di uno dei dispositivi che partecipano alla comunicazione.
È quindi un errore considerare la sola assenza di LINK come una prova certa del guasto del FANUC A02B-0301-B801. Lo stesso sintomo può avere origine al di fuori del rack, quindi è necessario individuare il punto in cui la comunicazione si interrompe.
FUSE o ALM – cosa significano gli indicatori diagnostici?
FUSE indica che è intervenuto un fusibile nel relativo circuito. La semplice sostituzione del fusibile non dovrebbe essere la prima e unica azione – il manuale FANUC raccomanda chiaramente di eliminare prima la causa dell’intervento del fusibile.
ALM, invece, può indicare diversi tipi di problemi. Nei moduli di interfaccia descritti da FANUC, il modo in cui si accende o lampeggia può indicare, tra l’altro, un errore di comunicazione, un’interruzione tra gruppi, una perdita temporanea di alimentazione, un allarme di stato o un allarme segnalato dall’unità master.
Per questo motivo, durante la diagnosi è importante annotare non soltanto che l’indicatore ALM è attivo, ma anche se è acceso in modo continuo oppure lampeggia e, in caso di lampeggio, con quale frequenza. Questa informazione può ridurre notevolmente il tempo necessario per individuare l’area guasta.
Segnali DI o DO mancanti nonostante il CNC funzioni
Un sintomo pratico di un problema I/O è una situazione in cui il CNC funziona, ma la macchina non riceve i segnali di ingresso previsti oppure non comanda le uscite. Per l’operatore questo può sembrare un guasto dell’intero rack, anche se la causa può riguardare un singolo modulo, la comunicazione o la configurazione.
La documentazione Series 0i descrive anche un comportamento nel quale i segnali di uscita DO vengono disattivati in presenza di un allarme di sistema o di una perdita della comunicazione I/O Link. Un’uscita mancante può quindi essere il risultato di un meccanismo di protezione dopo la perdita della comunicazione e non soltanto di un driver di uscita guasto.
La diagnosi dovrebbe confrontare lo stato dei segnali visibile nel CNC o nel PMC con la risposta reale del modulo e della macchina, quindi verificare la configurazione degli indirizzi, i collegamenti e l’alimentazione della sezione di uscita.

Come diagnosticare un modulo rack FANUC A02B-0301-B801?
Una diagnosi efficace dovrebbe procedere dall’alimentazione e dalle condizioni operative di base, passando per la comunicazione, fino ai singoli moduli I/O. In questo modo è possibile distinguere un vero guasto elettronico da un problema di installazione o configurazione.
Alimentazione 24 VDC e fusibili
La prima fase consiste nel confermare che l’alimentazione sia corretta. È necessario verificare non soltanto la presenza della tensione, ma anche la sua stabilità durante l’avvio e il funzionamento della macchina. Nei sistemi descritti da FANUC, l’interruzione dell’alimentazione 24 V di un modulo I/O durante il funzionamento può causare un allarme di comunicazione CNC.
Se un fusibile è intervenuto, prima della sostituzione è necessario individuarne la causa. La documentazione indica tra le possibili fonti sovraccarico, cortocircuito e guasto di un modulo.
Comunicazione FANUC I/O Link
FANUC I/O Link collega l’unità master ai dispositivi slave ed è responsabile dello scambio ciclico delle informazioni I/O. Un guasto in una parte del percorso di comunicazione può quindi influire sul funzionamento di una sezione più ampia della macchina.
Tra gli elementi da controllare vi sono lo stato LINK dopo l’accensione, cavi e connettori, sequenza di avvio, riconoscimento dei gruppi da parte del controllo e presenza di altri dispositivi che possono impedire il corretto instaurarsi della comunicazione.
Configurazione, indirizzamento e moduli I/O
In un sistema rack non conta soltanto l’elettronica, ma anche la compatibilità della configurazione. Il CNC deve riconoscere correttamente i dispositivi e l’assegnazione di ingressi e uscite. Una configurazione DI/DO errata può causare la perdita di LINK oppure una comunicazione apparentemente corretta ma con funzionamento errato di specifici segnali.
Durante la diagnosi conviene confrontare la configurazione del rack con la documentazione della specifica macchina, verificare il modulo di interfaccia, la posizione dei moduli I/O, le impostazioni richieste per la determinata versione e lo stato dei segnali visibile nella diagnostica PMC.
Ogni modulo svolge una funzione diversa – dalla comunicazione con il CNC fino all’elaborazione degli ingressi e delle uscite digitali o analogiche. Il guasto di una singola parte può quindi causare una perdita locale del segnale, mentre il guasto del modulo di interfaccia o della comunicazione può influire su una parte più ampia del sistema.
Un sintomo tipico in quest’area è una situazione in cui alcuni segnali funzionano mentre altri rimangono inattivi, oppure il sistema smette di funzionare correttamente dopo la sostituzione o l’aggiunta di un modulo nonostante l’assenza di danni visibili all’elettronica.
Non sostituire i moduli uno dopo l’altro per tentativi. Prima occorre stabilire in quale punto vengono persi l’alimentazione, la comunicazione o lo specifico segnale I/O.
Condizioni operative e stato del quadro elettrico
L’elettronica FANUC è progettata per funzionare in determinate condizioni ambientali. Il manuale dell’I/O Unit-MODEL A specifica requisiti relativi a temperatura, umidità senza condensa, vibrazioni e protezione dall’esposizione diretta a refrigerante, olio e trucioli.
La diagnosi dovrebbe quindi valutare la ventilazione del quadro elettrico, la contaminazione dell’elettronica, eventuali tracce di refrigerante, corrosione, stato dei connettori e dei cavi e un’eventuale dipendenza del guasto dalla temperatura. Un problema che compare soltanto dopo il riscaldamento può richiedere un approccio diverso rispetto a una completa mancanza di funzionamento subito dopo l’accensione.
In pratica, condizioni ambientali non corrette possono aumentare il rischio di problemi con isolamento, contatti, collegamenti ed elettronica. La valutazione dell’ambiente operativo dovrebbe quindi far parte della diagnosi e non essere considerata soltanto una misura preventiva.
La conclusione è semplice: un funzionamento errato del FANUC A02B-0301-B801 non significa sempre che il rack stesso sia guasto. La causa può trovarsi anche nell’alimentazione, nella comunicazione, nella configurazione, in un modulo collegato o nelle condizioni operative del sistema.

Perché la compatibilità della configurazione è importante quando si sostituisce un rack FANUC?
Quando si acquista un rack o un modulo FANUC usato, non bisogna basarsi soltanto sull’aspetto del contenitore. Sono importanti le designazioni complete dei dispositivi, il tipo di modulo di interfaccia, la configurazione I/O e la configurazione della specifica macchina.
Prima di installare un ricambio, confronta in particolare:
- il codice FANUC completo;
- il tipo e la versione del modulo di interfaccia;
- il numero e il tipo dei moduli I/O installati;
- il metodo di comunicazione con il CNC;
- l’assegnazione e la configurazione DI/DO;
- le impostazioni richieste dal costruttore della macchina.
I parametri esatti dipendono dalla specifica configurazione FANUC e dal costruttore della macchina, quindi le impostazioni non dovrebbero essere trasferite da un altro rack soltanto sulla base della somiglianza dei dispositivi.
Questo è particolarmente importante quando si acquista un componente usato. Prima dell’installazione è necessario verificare la designazione completa del ricambio e la compatibilità della configurazione dei moduli, perché un’unità scelta in modo errato potrebbe non risolvere il problema originale e persino causare ulteriori errori di comunicazione o I/O.
Ogni ora aggiuntiva di fermo può aumentare il costo del guasto. Prima di ordinare un altro rack usato o sostituire altri moduli, consulta un centro assistenza in merito ai sintomi e alla configurazione. La diagnosi può stabilire se il problema si trova realmente nel FANUC A02B-0301-B801 oppure nell’ambiente di sistema circostante.
Assistenza tecnica: +48 717 500 983
E-mail: [email protected]
Email negozio: [email protected]
Assistenza FANUC A02B-0301-B801 – riparazione, sostituzione o modernizzazione?
Quando conviene valutare un intervento FANUC sul posto?
L’assistenza sul posto è particolarmente utile quando non è chiaro se il fermo macchina sia causato dal rack FANUC, dalla sua alimentazione, dal cavo I/O Link, da un modulo periferico o dalla configurazione del controllo.
La diagnosi direttamente sulla macchina consente di osservare il dispositivo nel suo ambiente reale, controllare le indicazioni CNC e PMC, confrontare lo stato dei segnali con la risposta effettiva degli I/O e valutare i collegamenti senza perdere parte del contesto che può scomparire dopo la rimozione del dispositivo.
Un intervento mobile è particolarmente consigliabile quando:
- non è possibile stabilire con chiarezza quale modulo provochi il guasto;
- il problema compare soltanto nella configurazione completa della macchina;
- LINK compare e scompare in modo intermittente;
- alcuni segnali DI/DO funzionano mentre altri rimangono inattivi;
- l’allarme è comparso dopo un’interruzione o un disturbo dell’alimentazione;
- il guasto è comparso dopo una precedente sostituzione del rack o di un modulo;
- il costo di un ulteriore fermo è superiore al costo di una diagnosi completa.
Prima di rimuovere altri componenti, conviene preservare lo stato diagnostico della macchina e consultare il centro assistenza in merito ai sintomi. Le informazioni su quali LED erano accesi e quali allarmi erano segnalati dal CNC possono essere fondamentali per individuare la causa.
Riparare FANUC A02B-0301-B801 o acquistare un ricambio usato?
La riparazione del modulo originale può essere una soluzione sensata, soprattutto quando il dispositivo è abbinato a una configurazione macchina funzionante e la sostituzione con un’altra versione richiederebbe un’ulteriore verifica di compatibilità.
Uno dei vantaggi della riparazione è il mantenimento di un dispositivo appartenente a una configurazione conosciuta. Dopo una diagnosi corretta è inoltre possibile stabilire se l’elettronica del rack fosse realmente la causa del guasto o se il problema avesse origine all’esterno.
Un ricambio usato può ridurre il fermo soltanto se è selezionato correttamente e pienamente funzionante. Una storia operativa sconosciuta, designazioni differenti, una diversa configurazione dei moduli oppure un problema esterno al rack significano che una semplice sostituzione non garantisce l’eliminazione del guasto.
Prima dell’acquisto, confronta i codici FANUC completi, la configurazione hardware e il modo in cui l’unità collabora con il CNC. Se il modulo originale può essere revisionato, questa può essere una soluzione più sicura rispetto all’acquisto di un componente usato scelto casualmente.

Quando conviene valutare la modernizzazione del sistema FANUC?
Vale la pena analizzare una modernizzazione quando i problemi con la disponibilità dei ricambi si ripetono, altri componenti del sistema richiedono riparazioni e il costo del mantenimento della configurazione più datata inizia a superare i vantaggi della prosecuzione dell’esercizio.
Non si tratta però di una semplice sostituzione del vecchio rack con uno più recente. La modernizzazione di un sistema CNC o I/O richiede l’analisi delle interfacce, dei segnali macchina, del programma PLC/PMC, della sicurezza, del cablaggio e del modo in cui il sistema collabora con azionamenti e dispositivi periferici.
Nella decisione conviene confrontare:
- lo stato tecnico del rack esistente e degli altri componenti;
- la disponibilità di ricambi originali e sostituti verificati;
- la possibilità di riparare o revisionare il dispositivo;
- il costo di un ulteriore fermo macchina;
- la durata residua prevista di utilizzo della macchina;
- l’entità dei lavori necessari per migrare a un sistema più recente.
Il componente più economico non significa sempre il costo totale più basso. In una macchina di produzione bisogna considerare anche il tempo di rimessa in servizio, il rischio di un nuovo fermo e il costo della produzione persa.
Cosa preparare prima della diagnosi del FANUC A02B-0301-B801?
Informazioni precise fornite al centro assistenza consentono di restringere le possibili cause prima dell’inizio delle misure e ridurre il numero di sostituzioni inutili dei componenti.
Conviene preparare:
- una foto della designazione completa FANUC A02B-0301-B801;
- una foto dell’intero rack e della disposizione dei moduli;
- foto ravvicinate delle designazioni di tutti i moduli collegati;
- una foto degli indicatori PWR, LINK, FUSE e ALM nel momento del guasto;
- il codice di allarme esatto o il messaggio visualizzato sullo schermo CNC;
- informazioni su quali ingressi e uscite hanno smesso di funzionare;
- una descrizione del momento in cui compare il problema: avvio, funzionamento, riscaldamento o riavvio;
- informazioni su riparazioni e sostituzioni precedenti;
- modello della macchina e versione del controllo FANUC;
- informazioni su eventuali perdite di alimentazione, sovratensioni o altri eventi anomali precedenti al guasto.
Le misure elettriche, gli interventi all’interno del quadro elettrico e la rimozione dei moduli devono essere eseguiti esclusivamente da personale adeguatamente qualificato. Prima di iniziare i lavori, le fonti di energia richieste devono essere isolate in conformità alla documentazione della macchina e alle procedure di sicurezza applicabili.
Come ridurre il rischio di un nuovo fermo macchina?
La durata dell’elettronica non dipende soltanto dall’età. Contano anche la temperatura del quadro elettrico, la ventilazione, la contaminazione, la presenza di refrigerante o olio, la qualità dei collegamenti, la schermatura dei cavi e la stabilità dell’alimentazione. Controlli periodici di questi elementi possono aiutare a individuare i problemi prima che provochino un fermo completo della macchina.
FANUC prevede il funzionamento dell’I/O Unit-MODEL A in un quadro chiuso e definisce requisiti relativi a temperatura, umidità e protezione del dispositivo da refrigerante, lubrificanti e trucioli. In pratica, lo stato del sistema di climatizzazione o ventilazione e la tenuta del quadro hanno un’influenza diretta sull’affidabilità del sistema.
Per le macchine critiche per la produzione, può inoltre essere utile predisporre un componente di ricambio testato, far revisionare in anticipo un’unità di scorta esistente oppure pianificare una modernizzazione del sistema. Queste misure possono ridurre notevolmente i tempi di reazione in caso di un nuovo guasto.
RGB Elektronika esegue diagnosi, riparazione e revisione dell’elettronica FANUC e offre supporto nella valutazione delle opzioni di sostituzione o modernizzazione. Inviaci la designazione FANUC A02B-0301-B801, le foto della configurazione e una descrizione dei sintomi per iniziare la verifica del dispositivo. Richiedi una riparazione
Chiama: +48 717 500 983